
Vodič za armaturne istosmjerne motore: izbor slojeva, namota i sklopa jezgre
Linija pretvarača pokreće tri motora s istosmjernim reduktorom od 24 V s trajnim magnetom pri 1800 o/min. Nakon otprilike 4500 radnih sati, jedna jedinica počinje vidljivo iskriti na kutijama četkica i gubi oko 6% svoje brzine pod istim opterećenjem. Ispitivanje namota je čisto. Greška je u armaturi: komutator s utorima, sklop rotora koji radi nekoliko stotinki milimetra ekscentrično od ponovne izgradnje, i četka na posteljini na jedva 60% njihove površine.
Zaključak prvi: armatura je rotirajući sklop namota koji nosi struju, smanjuje tok polja i proizvodi moment. Komutator i četkice su ono što održava struju teče u pravom smjeru dok se rotor okreće. U istosmjernom stroju ovi se dijelovi procjenjuju zajedno, a ne jedan po jedan. Snop laminiranja koji se drži do granica neravnina i koncentričnosti malo vrijedi ako komutator nije okrugao, a savršeni komutator ne može spasiti snop pun interlaminarnih kratkih spojeva.
Ono što slijedi je praktičan pogled na armaturnu stranu istosmjernog motora: magnetski krug, namot, granica komutacije i kako se zapravo kupuje jezgra, od laminiranja uzorka do isporuke serije.
Kako armatura proizvodi zakretni moment, a gdje komutacija grize
Dva odnosa objašnjavaju većinu mjerenja na stolu na brušenom istosmjernom motoru, a oba pokazuju ravno natrag na armaturu.
- Zakretni moment: T ≈ k · Φ · Ia, tok polja pomnožen strujom armature.
- Povratni EMF: E ≈ k · Φ · ω, koji raste s brzinom i postavlja radnu struju pri danom naponu napajanja.
- Trenutni put: napajanje, četka, segment komutatora, armaturni svitak, povratna četka.
- Komutacija: komutator preokreće struju zavojnice dok svaka zavojnica prelazi magnetsku neutralnu, tako da se struja zavojnice izmjenjuje iako je opskrba istosmjerna.
- Reakcija armature: vlastita magnetomotorna sila armature naginje i slabi glavno polje i pomiče neutralnu os. Pri visokoj struji pojavljuje se kao iskrenje na rubu zadnje četke i mali gubitak momenta po amperu.
Magnetski krug
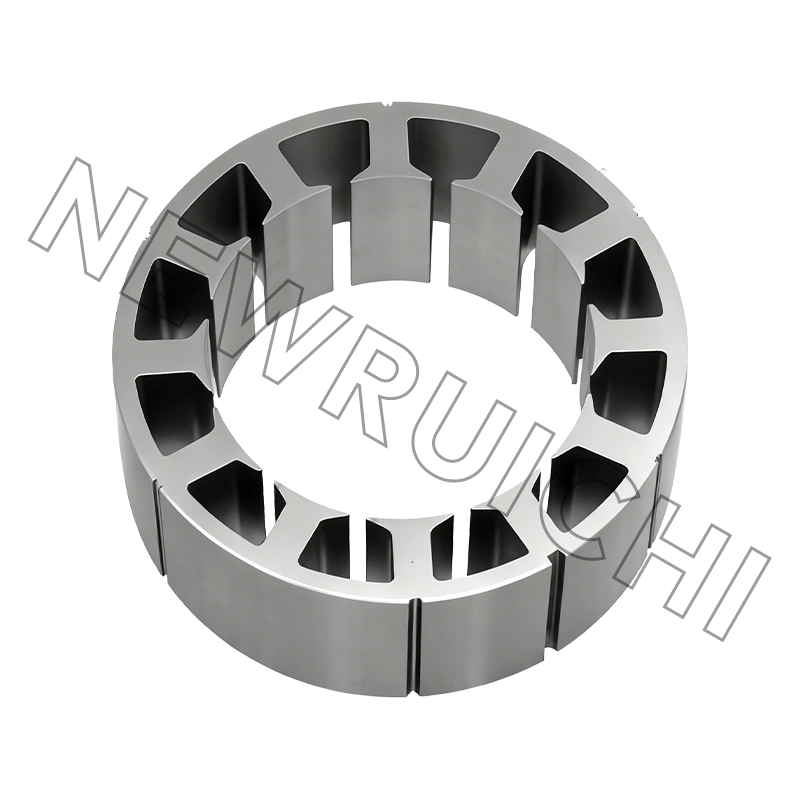
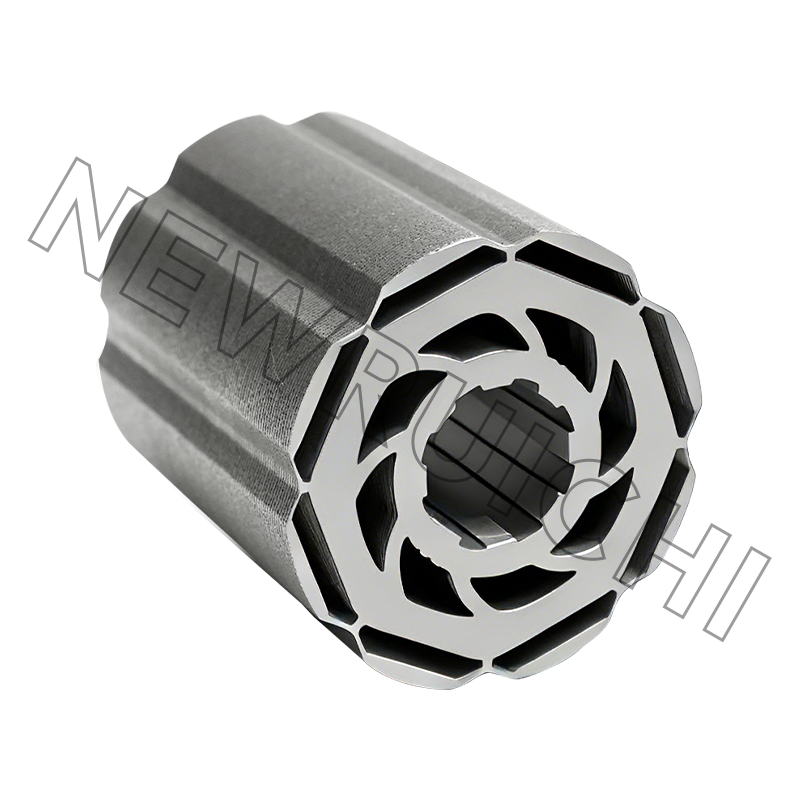
Lamele rotora i statora složene su od neorijentiranog elektrotehničkog čelika, obično 0,35 mm ili 0,50 mm. Tanji kalibar smanjuje gubitak vrtložnih struja, ali smanjuje faktor slaganja i povećava cijenu po kilogramu, tako da je rijetko besplatno poboljšanje.
Navijanje
Bakreno punjenje, debljina žice i duljina krajnjeg zavoja određuju gubitak I²R. Klasa izolacije F ili H određuje koliku toplinsku marginu smijete koristiti prije nego što namot postane ograničavajući dio.
Komutacija
Stupanj četke, pritisak opruge, ekscentričnost komutatora i dubina podreza odlučuju o iskrenju. Odstupanje iznad otprilike 0,02 mm obično se pojavljuje kao buka četkica mnogo prije nego što se pokaže kao kvar, zbog čega je gore navedena greška bila vidljiva nakon 4500 sati, a ne nakon 500.
Napon armature ili kontrola polja: odlučite prije kupnje
Raspon brzine je kontrolna odluka, ali ograničava dizajn armature. Kontrola napona armature, koja se koristi ispod osnovne brzine, daje otprilike konstantan okretni moment i široki zaokret — uobičajeni izbor za transportere, valjke za uvlačenje i osi za pozicioniranje. Slabljenje polja, koje se koristi iznad osnovne brzine, daje približno konstantnu snagu, ali margina komutacije pada kako tok opada, a opskrba poljem mora ostati stabilna pod opterećenjem.
PWM pogoni na 20 kHz i više održavaju valovitost struje i dodatno grijanje armature koje dolazi s tim malim; ispod toga, provjerite gubitke četkice i jezgre na stvarnoj frekvenciji nosača umjesto da pretpostavite da broj podatkovne tablice vrijedi. Motori sa serijskim namotajem ne mogu biti oslabljeni poljem na isti način, jer polje i armatura dijele istu struju. Upotrijebite serijske pogone ili kontrolu otpora i prihvatite da će regulacija brzine biti mekša.
Tri načina za izgradnju niza rotora i koliko svaki od njih košta
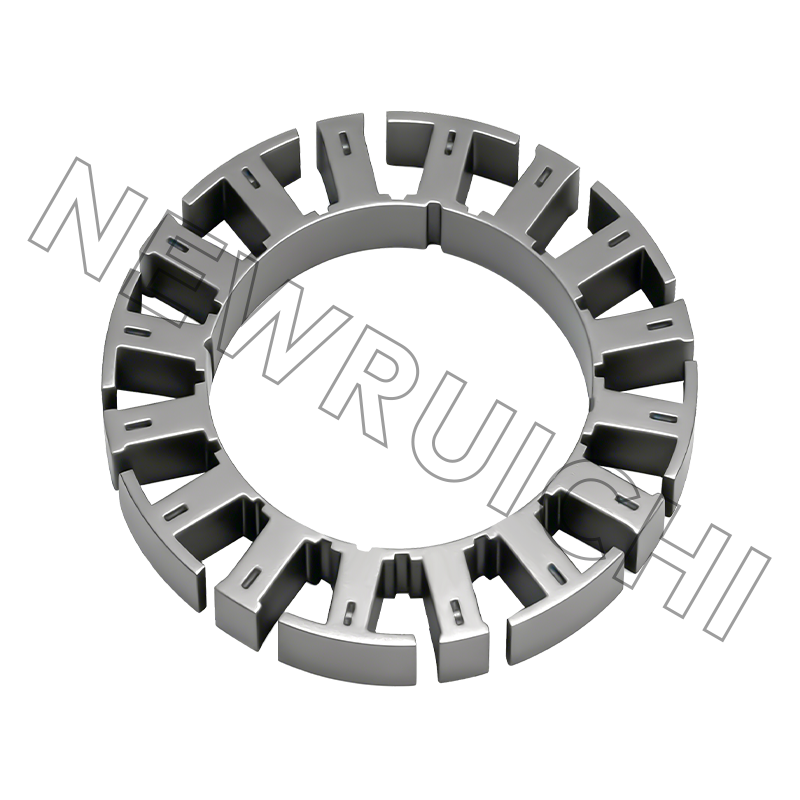
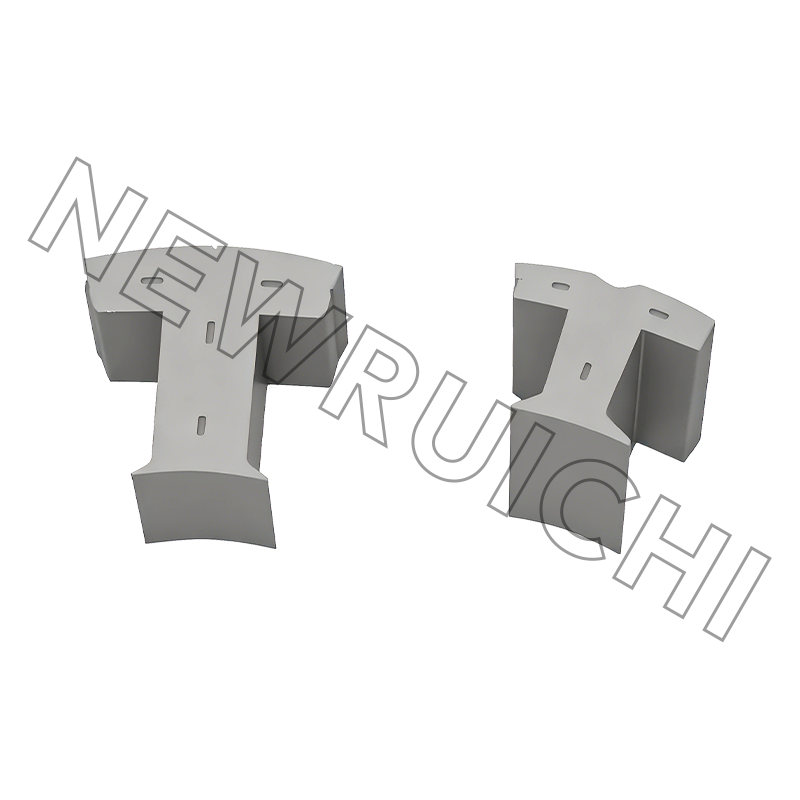
Kompromis nije apstraktan. Isprepleteni niz štedi novac za alat, ali urezi stvaraju lokalno zasićenje i kontakt metala s metalom. Snop spojen ljepilom održava izolacijski premaz netaknutim i obično mjeri najmanji gubitak jezgre, po cijeni učvršćenja i vremena otvrdnjavanja. Zavareni nizovi nalaze se između i biraju se kada je mehanički integritet dugačkog niza važniji od nekoliko vata. Gdje je geometrija blokade odlučujući faktor, ponašanje međusobno blokirane laminirane jezgre u preciznim sklopovima vrijedi pregledati prije nego što se crtež zamrzne.
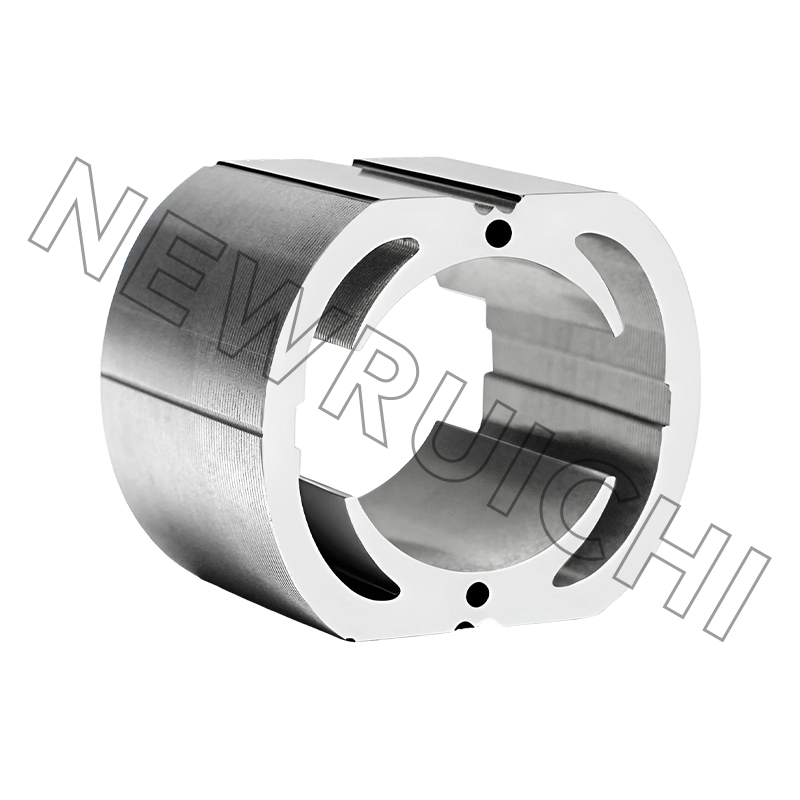
Ako je dizajn još uvijek otvoren, kupnja lamela rotora i statora za crtanje je najbrži način za usporedbu sklopova prije nego što se posvetite kocki.
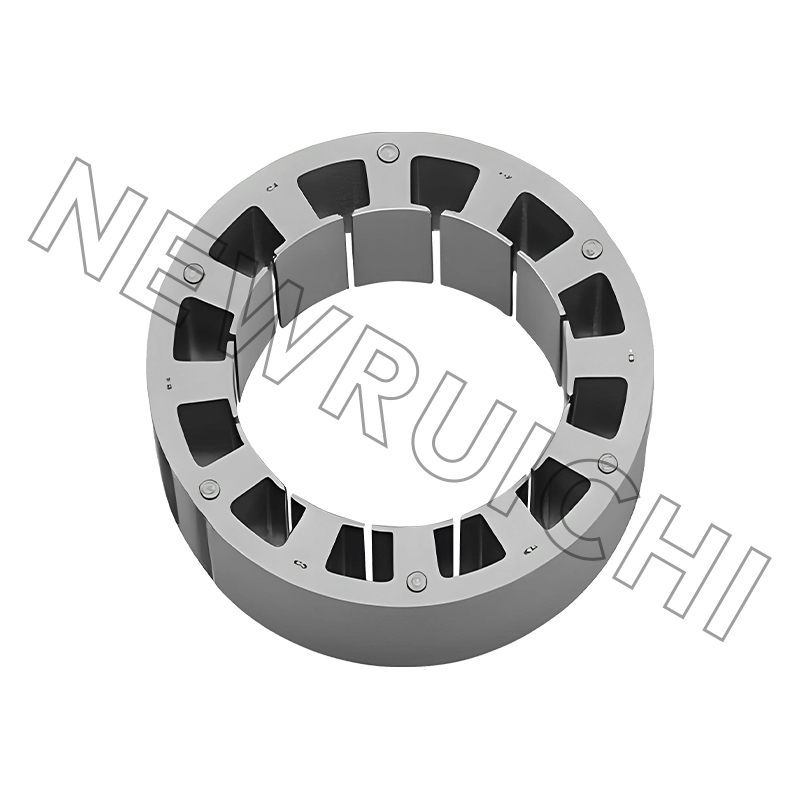 Laminacije statora i rotora istosmjernog motora Prilagođene lamele statora i rotora podržavaju usporedbu snopova u fazi projektiranja prije obvezivanja alata, pomažući u procjeni magnetskog gubitka i pristajanja sklopa. Pogledajte proizvod →
Gubici koje nećete pronaći na podatkovnoj tablici
Podatkovna tablica daje jednu brojku učinkovitosti u jednoj radnoj točki. Podjela između mehanizama gubitka je ono što odlučuje hoće li se armatura zagrijavati pri pola opterećenja ili će se pregrijati pri 80% snage.
Indikativni rascjep u malom brušenom istosmjernom motoru pri nazivnom opterećenju; stvarne lamele se pomiču s gustoćom toka, brzinom i stupnjem četke.
Gubitak bakra se mijenja s kvadratom struje, tako da preopterećenje od 10% dodaje otprilike 21% više topline u namotu. Zbog toga rijetko dolazi do kvarova na četkici i namotaju pri struji otisnutoj na naljepnici. Gubitak jezgre fiksiran je gustoćom fluksa, debljinom čelika i brojem interlaminarnih kratkih spojeva, što znači da se hrpa s izgrebanim premazom zagrijava čak i bez opterećenja — korisna dijagnostika kada sklopljeni motor radi vruć.
Gdje brušene DC armature još uvijek pobjeđuju
Brushed DC nije svugdje nasljeđe. Održava se tamo gdje dvožična veza, veliki startni moment i jeftini pogon nadmašuju periodično održavanje četkica.
Indikativna podjela tipične potražnje brušene DC armature, a ne studija tržišta.
Svaki segment različito napreže armaturu. Pomoćni uređaji za automobile ublažavaju toplinske cikluse i vibracije, medicinske jedinice i jedinice za mobilnost kažnjavaju akustičnu buku i stabilnost filma komutatora, a električni alati kažnjavaju vršnu struju. Niz koji odgovara jednom rijetko odgovara svoj trojici bez promjena u kvaliteti čelika ili metodi izrade.
Kupnja jezgre: tolerancije, testovi i rizici koje nosite
| Karakteristično | Tipični zahtjev | Zašto je to važno |
|---|---|---|
| Visina srha za laminiranje | 0,05 mm ili manje; 0,03 mm na uskim hrpama | Smanjuje susjedne slojeve i povećava gubitak jezgre |
| OD rotora i provrt osovine | Po crtežu, obično ±0,05 mm | Postavlja zračni raspor i naleganje osovine; ekscentričnost se pokazuje kao vibracija |
| Duljina hrpe | Tipično ±0,2 mm | Mijenja konstantu toka i momenta od jedinice do jedinice |
| Faktor slaganja | 0,95 do 0,98 ovisno o građi | Niži faktor znači više bakra za isti okretni moment |
| Interlaminarna izolacija | Bez vidljivih oštećenja premaza | Izgrebani premaz stvara kratke hlače i lokalna žarišta |
| Kut zakrivljenosti | Po crtežu, obično jedan korak utora | Neispravno nagnutost povećava zakretni moment i zvučnu buku |
| Odstupanje komutatora nakon montaže | 0,02 mm ili bolje | Izravno kontrolira iskrenje i vijek trajanja četke |
Ono gdje se rizik kupnje zapravo akumulira je uzvodno od izvlačenja. Pet neuspjeha odgovorno je za većinu sporova koje vidimo:
- Vrsta čelika zamijenjena jeftinijom neorijentiranom vrstom čelika s većim gubitkom.
- Zavarite prskanje ili ponovno izradite spojeve koji izravnavaju hrpu i spajaju laminate.
- Oštećenje premaza uslijed rukovanja rasutom količinom prije nego što je hrpa spojena.
- Materijal isporučen nežaren, što uklanja gubitak jezgre bez promjene ijedne dimenzije.
- Partije pomiješane unutar jednog skupa, prikazuju se kao raspršene jedinice u trenutnom izvlačenju.
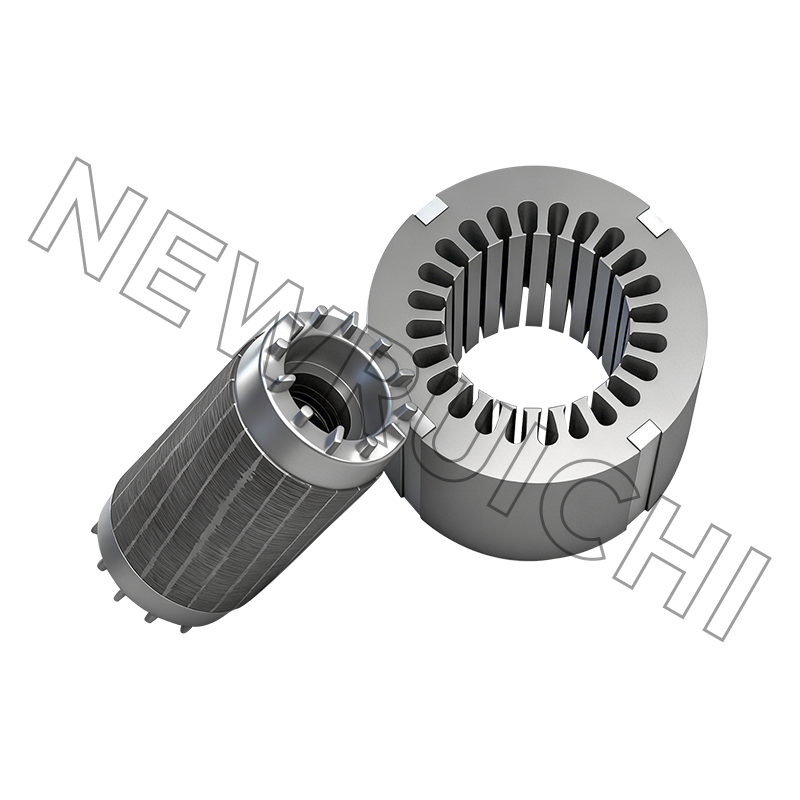
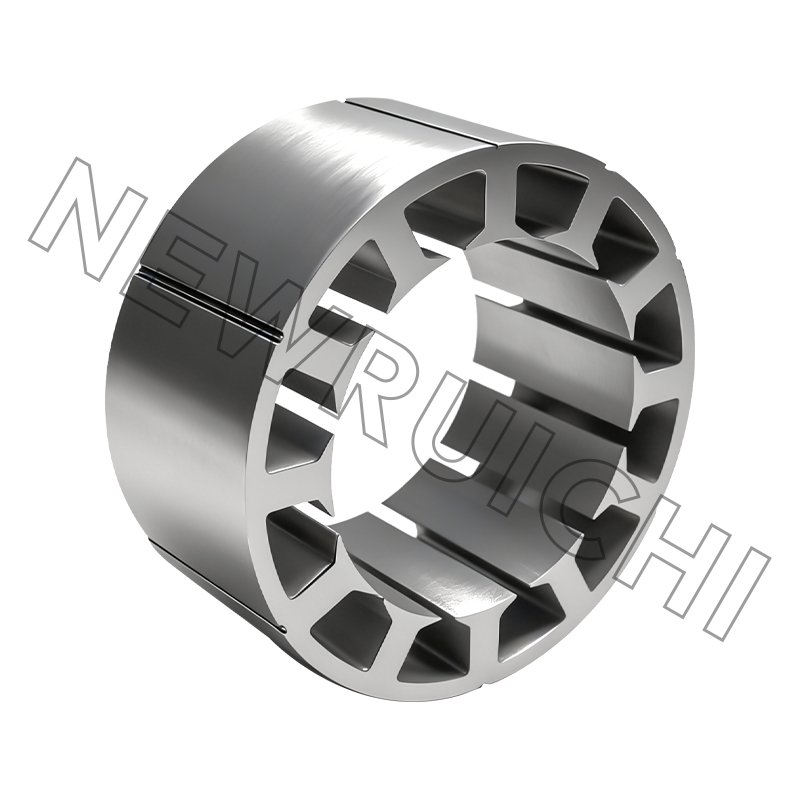
Za obimne programe, kupnja gotovog snopa umjesto slobodnih listova premješta te rizike na dobavljača i uklanja varijaciju duljine snopa s vaše proizvodne trake.
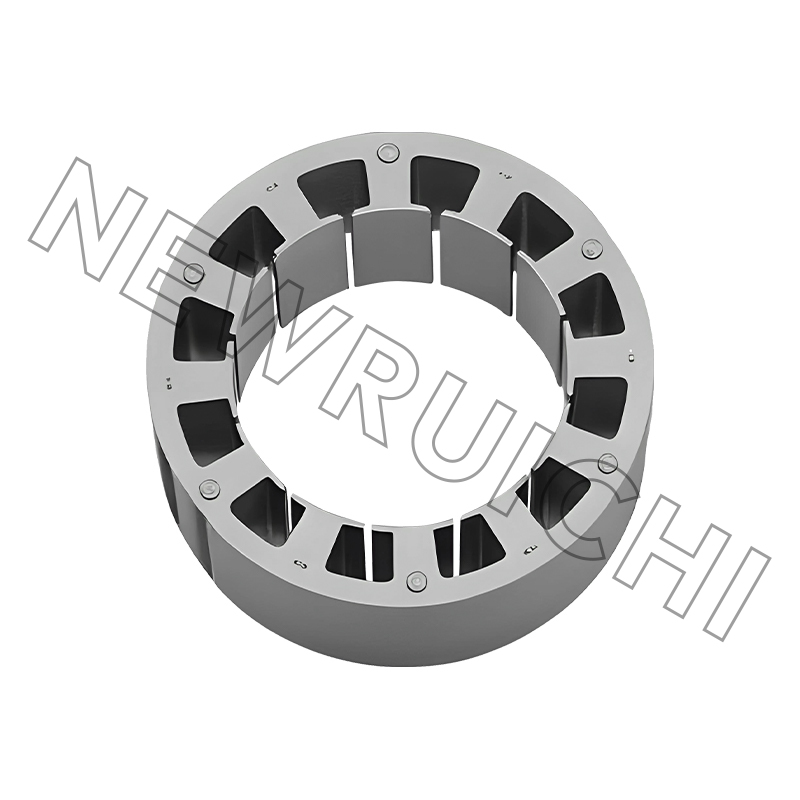 Sklopovi statora i jezgre rotora istosmjernog motora Gotovi sklopovi laminiranih jezgri odgovaraju velikim programima motora prebacujući rizik slaganja na dobavljača i smanjujući varijacije u duljini slaganja na montažnoj liniji. Pogledajte proizvod →
Od uzorka do serije: Niz koji vrijedi
1. Crtanje i pregled čelika.
Prije rezanja bilo kojeg materijala potvrdite mjeru, stupanj, težinu premaza i strukturu hrpe.
2. Laserski izrezani uzorci.
Nekoliko stotina komada, bez alata, isporučeno dok je dizajn još u pokretu.
3. Ispitivanje snopa i veze.
Izmjerite postignuti faktor slaganja i duljinu slaganja prema crtežu.
4. Prilagodba, centrifuga i toplinski test.
Zračni raspor, odstupanje, porast temperature pri nazivnom opterećenju i ponašanje četkica na komutatoru.
5. Volumen alata.
Matrica za žigosanje ili laserska serija, ovisno o tome što odgovara količini i riziku promjene.
6. Prvi članak i dokumentacija.
Izvješće o dimenzijama, potvrde o materijalima i PPAP ako je program automobilski.
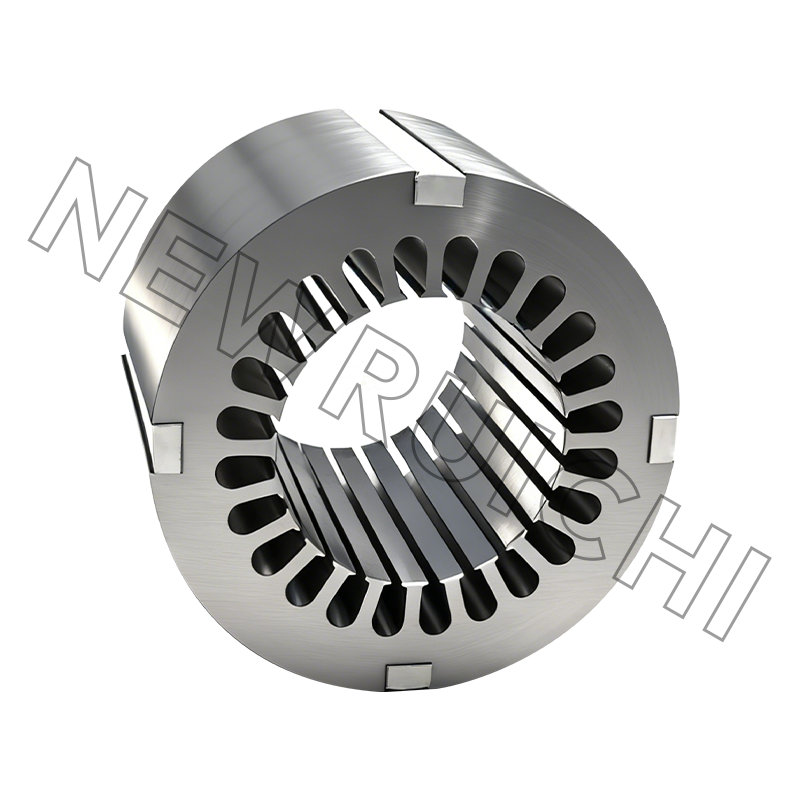
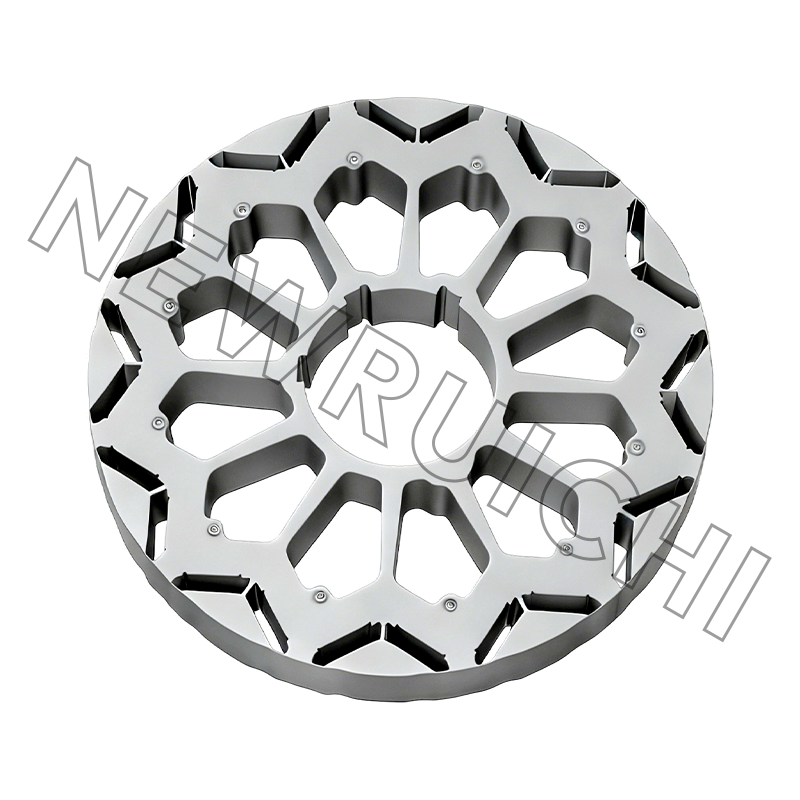
Uzorci izrezani laserom također vam omogućuju testiranje promjene razreda čelika prije nego što se posvetite matrici. Klasa od 0,35 mm koja mjeri niži gubitak jezgre može, ali i ne mora, opravdati dodatni trošak po kilogramu, a pokusna proba daje odgovor na to pitanje za tjedan dana, a ne za četvrtinu.
 Laserski rezani uzorci slojeva statora i rotora Prilagođeni laserski rezani uzorci laminacije podržavaju rane provjere dizajna motora i ispitivanja kvalitete čelika prije predaje kalupu i masovne proizvodnje. Pogledajte proizvod →
Nakon faze uzorkovanja, ruta laminacije i proizvodnje jezgre - rezanje čelika, utiskivanje ili lasersko rezanje, žarenje gdje je navedeno, slaganje međusobnom blokadom, ljepilom ili zavarivanjem i konačna inspekcija - mjesto je gdje se dobivaju ili gube datumi isporuke. Vrijedno je proći taj tijek jednom s dobavljačem prije prve narudžbenice, a ne nakon.
Napomene o održavanju i sukladnosti
- Provjerite četke nakon polovice očekivanog vijeka trajanja, a ne kod kvara.
- Jednoličan komutatorski film boje čokolade je zdrav; mrljasti film ukazuje na kontaminaciju ili pogrešan stupanj četke.
- Držite tlak opruge u specifikaciji. Nizak tlak glazira komutator, visoki tlak brzo troši četke.
- Očistite otapalom kompatibilnim s izolacijom namota; ugljična prašina provodi.
- Složene jezgre skladištite suhe i zamotane, jer se interlaminarna hrđa ponaša točno kao električni kratki spoj.
Što se tiče usklađenosti, motorne jezgre za automobilske programe općenito se nalaze unutar IATF 16949 sustava kvalitete, opće industrijske jezgre prema ISO 9001, a zavareni okviri i baze prema ISO 3834, s upravljanjem okolišem prema ISO 14001. Ti certifikati manje su važni kao papir, a više kao razlog zašto izvješća o prvim člancima, certifikati o materijalima i obavijesti o promjenama stižu bez traženja.
Ništa od ovoga ne čini armaturu kompliciranom. To ga čini specifičnim: vrsta čelika, konstrukcija snopa, granica neravnina, odstupanje komutatora. Riješite ta četiri i problem s iskrenjem od 4500 sati prestaje biti misterij.
Vaša email adresa neće biti objavljena. Obavezna polja označena su *

 Email: [email protected]
[email protected]
[email protected]
 Telefon/telefon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Autorska prava © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Proizvođači jezgri statora i rotora
